Что охватывает обработка листового металла
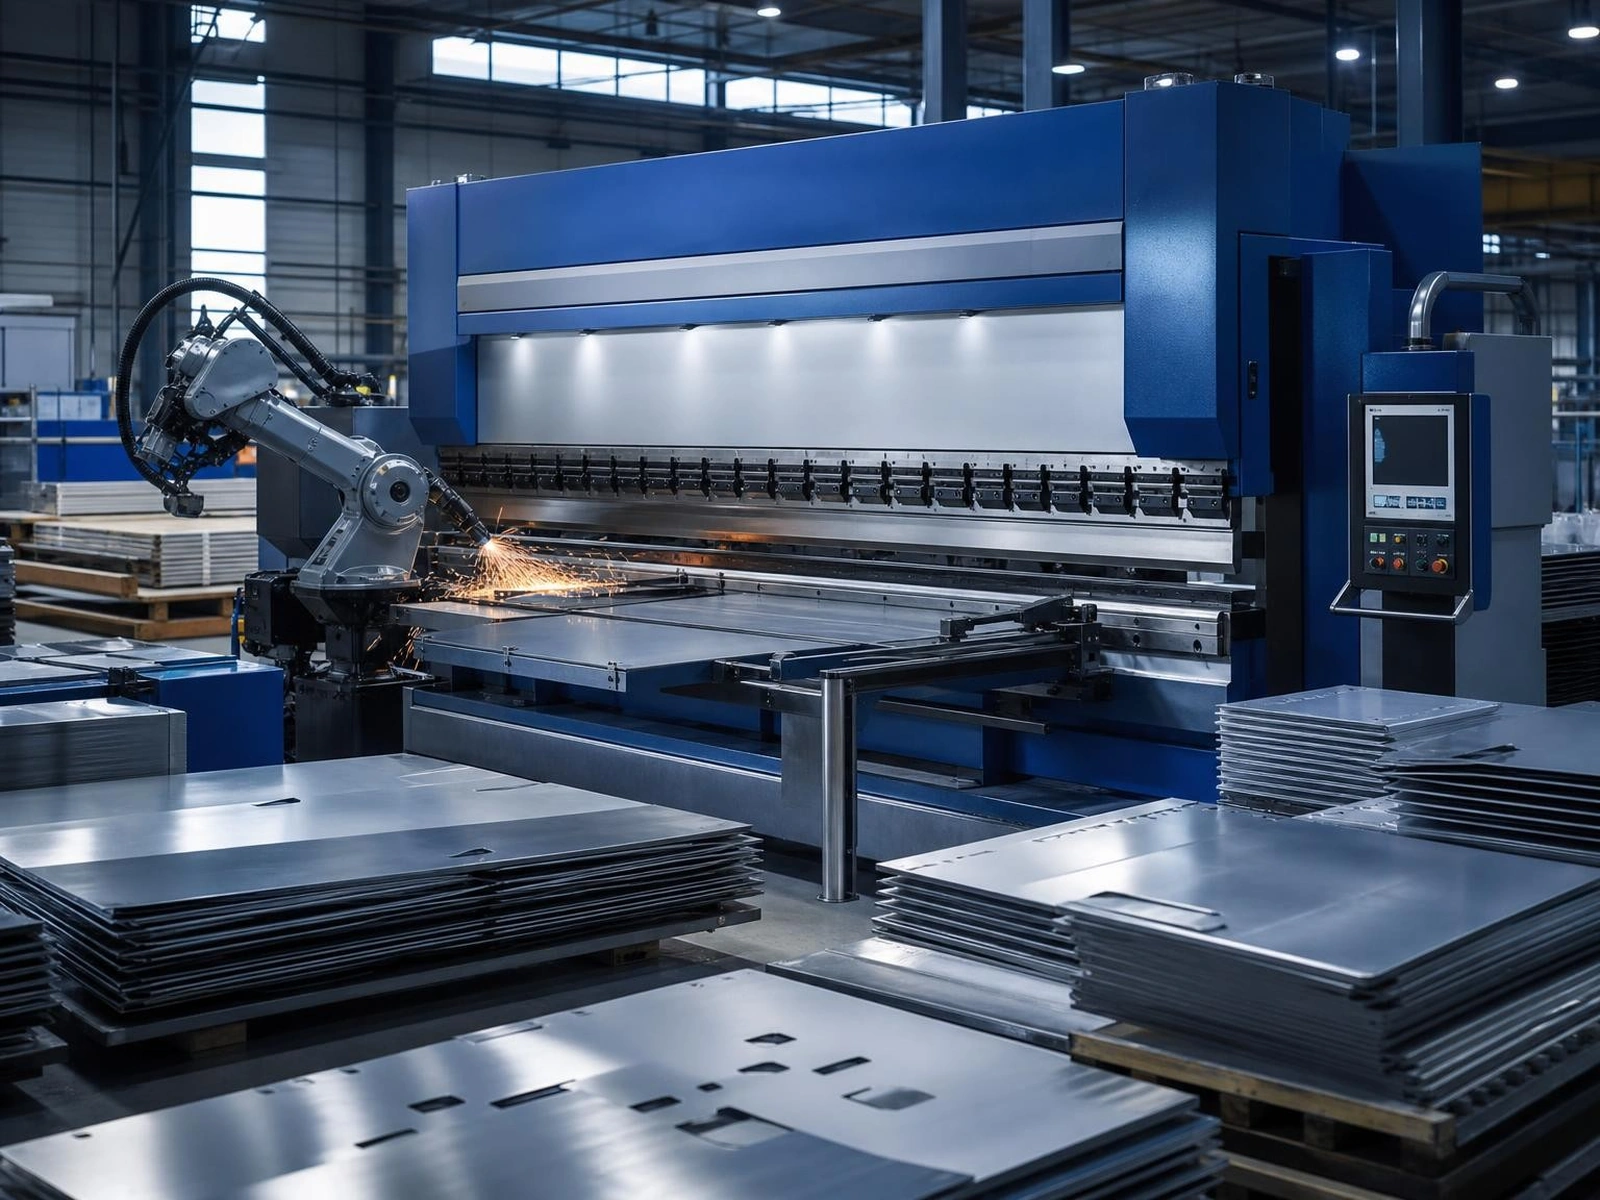
Обработка листового металла превращает плоские заготовки в функциональные детали и конструкции через последовательность операций резки, формовки, соединения и отделки. Это основа для корпусов, кронштейнов, рам, панелей, шасси и защитных кожухов — частей, которые являются прочными, легкими и экономичными по объему.
Основные процессы
- Резка — волоконная лазерная резка обрабатывает сложные профили с небольшой зоной термического воздействия; пробивка подходит для больших объемов повторяющихся форм; плазменная и водоструйная резка охватывают более толстые или термочувствительные материалы.
- Сгибание — пресс-ножницы формируют фланцы и каналы. Радиус инструмента, толщина материала и допуск на изгиб определяют, что можно достичь.
- Соединение — точечная сварка, MIG или TIG сварка, заклепка и клепка подходят для различных материалов и требований к нагрузке.
- Отделка — снятие заусенцев, порошковая покраска, окраска, анодирование, гальванизация и шелкография защищают деталь и придают ей законченный вид.
Понимание реалистичных допусков
Листовой металл не является обработанным материалом, и допуски зависят от процесса. Резанные профили обычно имеют более строгие допуски, чем сформованные размеры, поскольку сгибание вводит упругую деформацию, которая варьируется в зависимости от сорта материала, толщины и направления волокон. Кумулятивные допуски также увеличиваются при нескольких сгибах, так как каждая операция добавляет свои собственные вариации. Указание щедрых допусков, где это позволяет функция, снижает стоимость; чрезмерное их ужесточение на сформованной детали обычно приводит к необходимости инспекции и доработки, а не к повышению качества.
Что включить в запрос на предложение
Полный запрос сокращает путь к точной цене:
- 2D чертежи или 3D модели с указанием сорта материала и толщины
- Количество, включая информацию о том, является ли это единичным заказом или годовым объемом
- Требования к отделке поверхности и цвету
- Любое оборудование, вставки, резьбы или крепежные элементы, которые необходимо установить
- Критерии приемки и любые необходимые сертификаты
Выбор дизайна, который снижает стоимость
Стандартные толщины материала стоят дешевле, чем специальные заказы. Радиусы сгибов, соответствующие стандартным инструментам, избегают индивидуальной настройки. Отверстия, расположенные вдали от линий сгиба, предотвращают искажения, а единообразное направление сгиба снижает количество операций между процессами. Если деталь состоит из нескольких мелких сборок, рассмотрение возможности объединения их в меньшее количество сформованных частей часто снижает как стоимость, так и время сборки.
От прототипа к производству
Прототипирование подтверждает соответствие и функциональность перед инвестициями в инструменты. Компетентный производитель должен поддерживать полный процесс — небольшая партия для тестирования, затем уточнение процесса и повторяемое производство с документированной инспекцией, чтобы деталь, поступающая в большом объеме, соответствовала детали, прошедшей прототипирование.