Почему приспособления определяют качество деталей
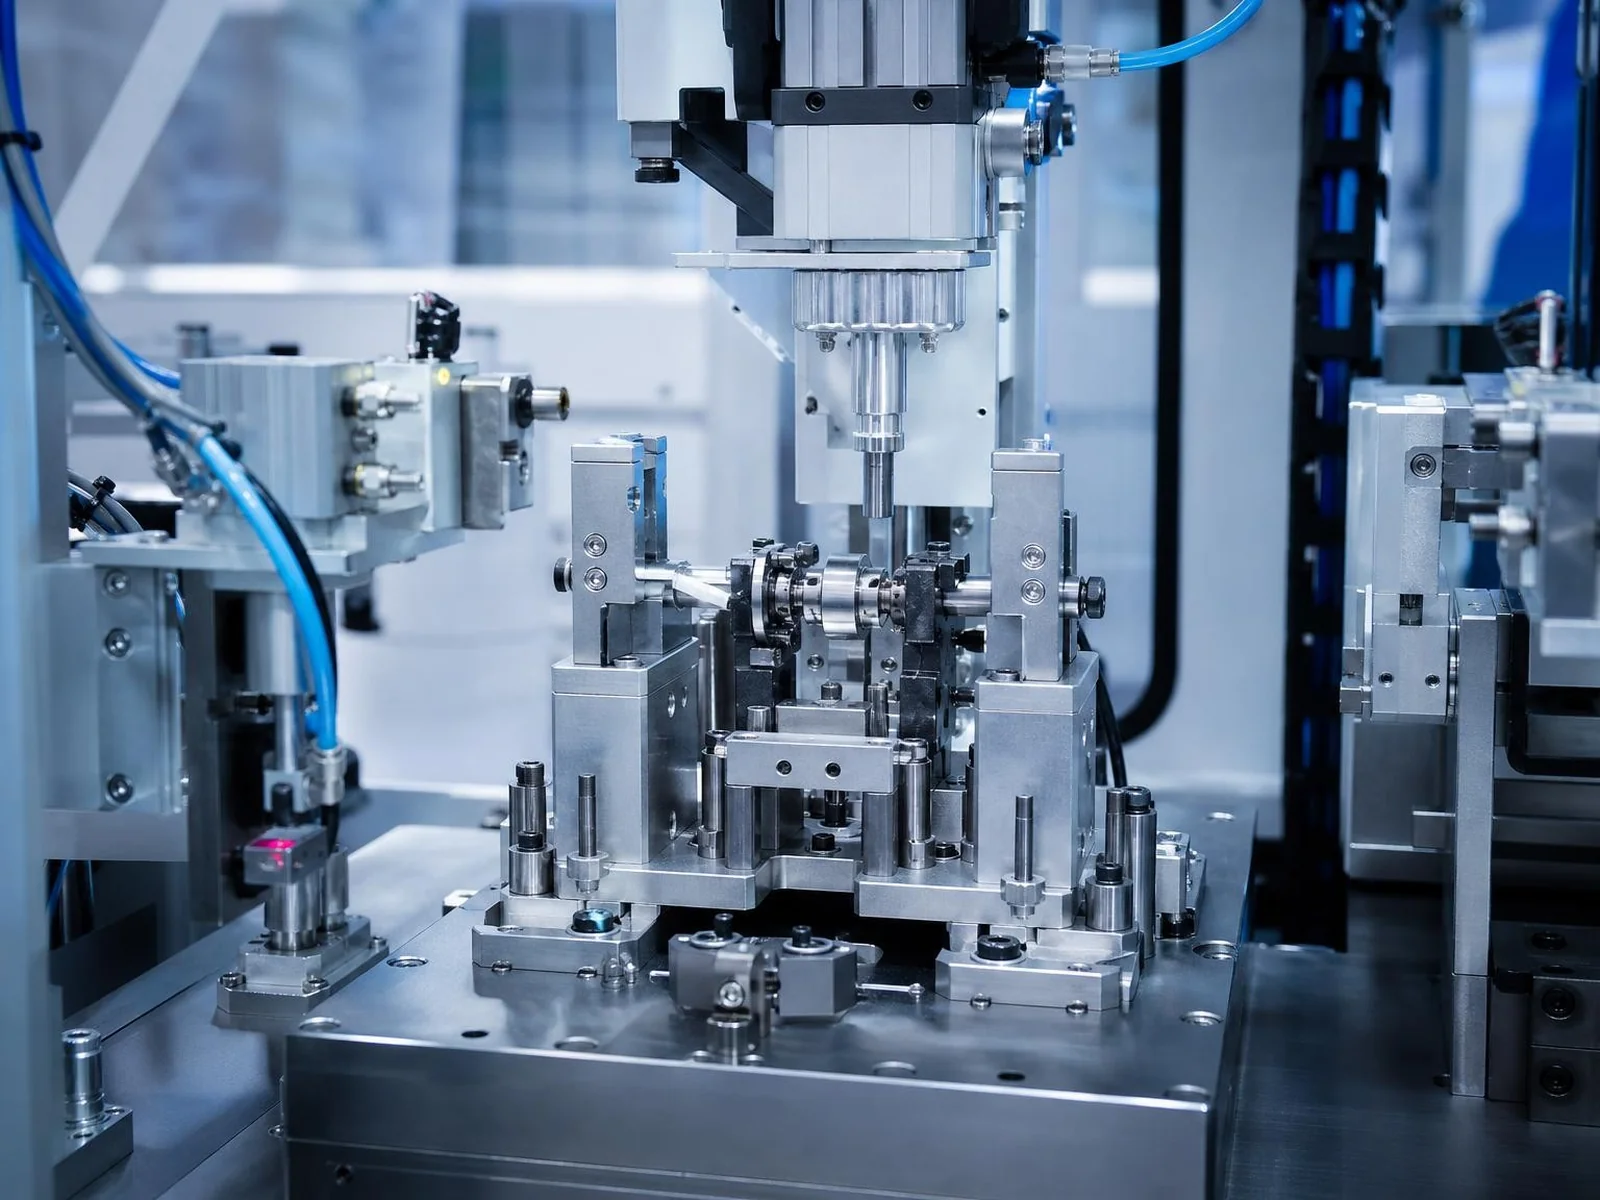
Когда производственный процесс дает непостоянные результаты, причиной часто оказывается приспособление, а не машина. Задача приспособления — точно позиционировать заготовку в каждом цикле, надежно удерживать ее против сил процесса и обеспечивать быструю, однозначную загрузку. Если это сделано правильно, вариации в готовой детали становятся малыми и предсказуемыми.
Шесть степеней свободы
Любой свободный объект в пространстве может двигаться шести способами: три перемещения и три вращения. Хорошо спроектированное приспособление ограничивает все шесть степеней, ни больше, ни меньше. Избыточное ограничение — добавление направляющих сверх необходимого — приводит к тому, что детали могут раскачиваться или заклинивать при наличии небольших размерных вариаций, что часто хуже, чем недостаточное ограничение. Принцип три-два-один, использующий три направляющие на основной плоскости, две на вторичной и одну на третичной, является надежной отправной точкой.
Зажим без деформации
Зажимы должны удерживать деталь против направляющих, а не изгибать ее в нужное положение. Сила зажима должна направляться по поддерживаемой области, а не через неподдерживаемый пролет, и применяться как можно ближе к точке обработки или сборки. Для тонких или гибких деталей рассмотрите возможность вакуумного или магнитного удержания, или поддержки детали снизу рабочей области, а не прижатия ее сверху.
Защита от ошибок при загрузке
Если деталь может быть загружена задом наперед, она в конечном итоге будет загружена именно так. Проектирование приспособления так, чтобы неправильная ориентация была физически невозможна, более надежно, чем любые инструкции. Распространенные подходы включают асимметричные схемы направляющих, вырезы для зазора, которые соответствуют только правильной ориентации, и датчики, подтверждающие наличие детали перед началом цикла.
Материалы и износ
Приспособления являются рабочими инструментами и подвержены износу. Направляющие поверхности и зажимные пластины должны быть изготовлены из закаливаемого или покрытого твердым материалом, а заменяемые износостойкие пластины или вставки с направляющими позволяют восстановить приспособление без его перестройки. Алюминиевые корпуса сохраняют низкий вес для ручной обработки; сталь или чугун подходят для приложений с высокой силой, где доминирует жесткость.
Проектирование для настройки и смены
Где несколько вариантов деталей используют одну станцию, важны принципы быстрой смены. Модульные базовые пластины, расположение с помощью штифтов, крепежи, затягиваемые вручную, и постоянно отмеченная идентификация вариантов делают смену делом минут, а не часов. Приспособление для каждого варианта должно храниться на своем помеченном месте, чтобы его можно было установить правильно без обращения к чертежам.
Обслуживание и проверка
Даже хорошее приспособление со временем теряет точность. Включите приспособление в плановое обслуживание: проверьте износ направляющих, подтвердите силу зажима и убедитесь, что приспособление по-прежнему позиционирует деталь в соответствии со спецификацией, используя эталонный установочный элемент. Запись оригинальных размеров установки делает эту проверку быстрой и превращает обслуживание приспособления из угадывания в измеримую рутину.